-
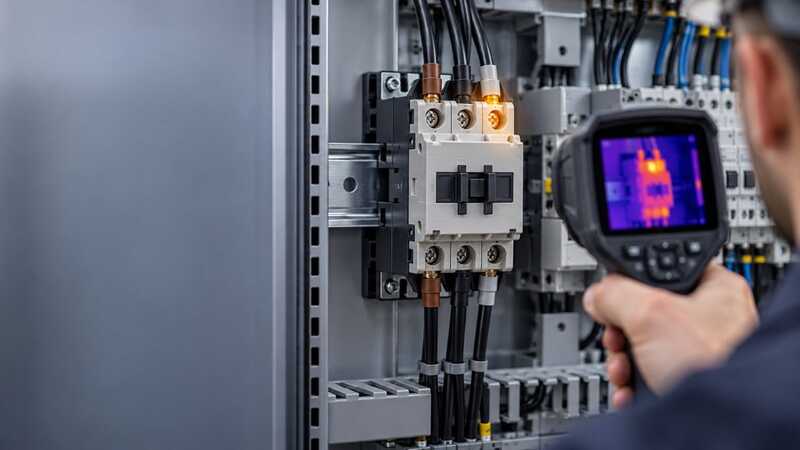
Dlaczego stycznik się przegrzewa? 6 przyczyn, które warto sprawdzić przed jego wymianą
Zapach rozgrzanego tworzywa w szafie sterowniczej, przebarwiony zacisk lub wyraźnie cieplejsze miejsce oznaczają z reguły dla automatyka jedno: czas wymienić stycznik. Nie zawsze jest to jednak właściwy wniosek, a nowy stycznik może szybko ulec przegrzaniu, jeśli źródłem problemu jest np. przeciążony napęd, luźne połączenie lub niestabilne napięcie sterowania. -
Maszyna po zaniku zasilania. Które elementy automatyki decydują o bezpiecznym powrocie do pracy?
Zasilanie wróciło, na panelu HMI znów pojawił się obraz, falownik zasygnalizował gotowość, a w szafie sterowniczej zapaliły się kontrolki. Tylko czy maszyna może rozpocząć pracę? Niekoniecznie. Podczas przerwy w zasilaniu siłownik mógł zatrzymać się w połowie ruchu, detal zmienić położenie, a operator wejść do obszaru roboczego. Dlatego powrót napięcia powinien przywracać możliwość sterowania, a nie automatycznie uruchamiać cykl pracy. -
Panel HMI, który naprawdę pomaga operatorowi: jak zaplanować alarmy i diagnostykę maszyny?
Po zatrzymaniu maszyny operator nie powinien szukać przyczyny problemu przedzierając się przez kilkanaście czerwonych komunikatów, kolejne ekrany i mało mówiące kody błędów. Gdy system przestaje pracować, najważniejsze jest szybkie ustalenie, co się stało, w której części maszyny oraz jakie działania można podjąć w bezpieczny sposób. Dobrze zaprojektowany panel HMI ma pomóc przejść ten proces nie tylko szybko, ale także bez konieczności uciążliwego zgadywania. -

Pierwsze uruchomienie falownika Siemens - na co zwrócić uwagę
O powodzeniu pierwszego uruchomienia falownika nie decyduje samo przejście przez procedurę szybkiego uruchomienia. Falownik może być poprawnie podłączony, wyświetlać stan gotowości i reagować na polecenie startu, a mimo to nie być przygotowany na bezpieczną współpracę z maszyną. Znaczenie mają zgodność urządzeń, poprawność danych silnika, sposób sterowania oraz zachowanie całego układu podczas pierwszego rozruchu. Rodzina falowników Siemens SINAMICS obejmuje kompaktowe urządzenia przeznaczone do zasilania prostych rozwiązań aż po modułowe napędy do rozbudowanych maszyn. Jednak, chociaż konkretne parametry zależą od modelu, to podstawowe zasady uruchomienia falownika są bardzo podobne niezależnie od tego, czy falownik konfigurowany jest z poziomu panelu, przez SINAMICS Startdrive, czy za pośrednictwem systemu sterowania. -

Falowniki Schneider Electric ATV - czym różnią się poszczególne serie
Na pierwszy rzut oka wybór falownika Schneider Electric może wydawać się prosty: wystarczy znać moc silnika, napięcie zasilania i prąd znamionowy. Kiedy jednak chodzi o dobór konkretnego urządzenia, trzeba rozróżnić serie ATV12, ATV212, ATV320, ATV340, ATV600 i ATV900, ponieważ podobne oznaczenia nie oznaczają podobnego zastosowania. Jeden falownik jest przeznaczony do sterowania niewielką maszyną, inny – pracą centrali HVAC, a jeszcze inny – napędem pracującym w wymagającym procesie przemysłowym. Schneider Electric dzieli falowniki Altivar przede wszystkim ze względu na przeznaczenie. W obrębie każdej rodziny występują modele dopasowane do konkretnej mocy i napięcia silnika, sposobu montażu, systemu komunikacji oraz charakteru obciążenia. Wybór odpowiedniej serii powinien więc wynikać przede wszystkim z zastosowania i parametrów konkretnego napędu. -

5 najczęstszych powodów, dla których automatycy wybierają czujniki światłowodowe
Przy doborze czujnika znaczenie może mieć nawet kilka milimetrów wolnego miejsca przy taśmociągu lub wewnątrz maszyny. Innym razem problemem okazuje się skuteczna detekcja cienkiego przewodu lub szybko przesuwającego się detalu. I właśnie w sytuacjach, w których standardowe czujniki okazują się zbyt duże lub niewystarczająco precyzyjne, wykorzystywane są czujniki światłowodowe. -
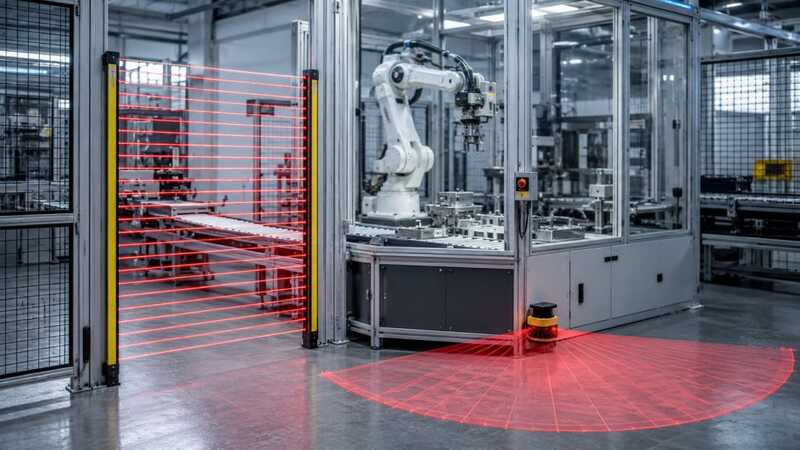
Ochrona stanowiska pracy: kurtyna bezpieczeństwa czy skaner laserowy?
Kurtyna bezpieczeństwa i skaner laserowy wykrywają przerwanie wiązek albo obecność obiektu w skonfigurowanym polu ochronnym. Po wykryciu naruszenia przekazują sygnał do bezpiecznego układu sterowania maszyny. Nie oznacza to jednak, że można stosować je zamiennie. Wybór nie powinien zaczynać się od porównania urządzeń, ale od przyjrzenia się stanowisku pracy. -

Enkoder inkrementalny a absolutny: który naprawdę pasuje do twojej maszyny?
Enkodery absolutne bywają przedstawiane jako rozwiązanie bardziej zaawansowane od enkoderów inkrementalnych. Jednak takie podejście może prowadzić do wyboru niewłaściwego czujnika i zbędnego wydatku. O wyborze nie powinien decydować bowiem wyłącznie precyzyjny pomiar, ale również, a właściwie przede wszystkim, zachowanie maszyny i wymagania systemu automatyki przemysłowej po zaniku zasilania. -

Czujniki laserowe w automatyce: kiedy warto dopłacić za precyzję?
Bardzo dokładny, ale drogi czujnik nie zawsze jest najlepszym wyborem. W przypadku wielu linii produkcyjnych wystarczy proste rozwiązanie optyczne, które pozwoli w wiarygodny sposób wykryć obecność kartonu, pojemnika lub elementu maszyny. Są jednak procesy, w których kilka milimetrów różnicy lub trudne położenie detalu decydują o jakości produkcji. Wtedy precyzja przestaje być dodatkiem i ma realny wpływ na liczbę błędów, przestojów oraz braków. -
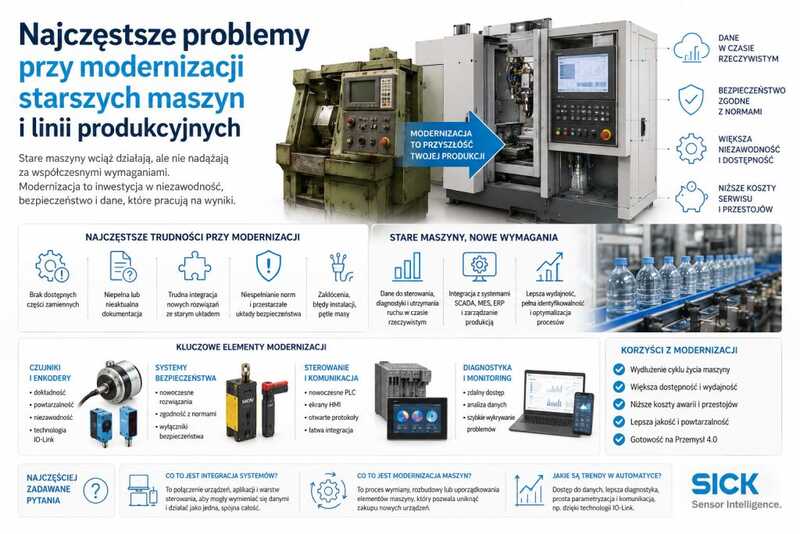
Najczęstsze problemy przy modernizacji starszych maszyn i linii produkcyjnych
Na wielu halach produkcyjnych wciąż pracują maszyny, które są w niezłym stanie pod względem mechanicznym, ale od strony sterowania coraz wyraźniej odstają od współczesnych wymagań. I właśnie tu zaczyna się prawdziwy problem: dziś nie wystarczy, że maszyna działała, musi spełniać aktualne standardy, czyli być zintegrowana z pozostałymi systemami automatyki, dostarczać dane, komunikować z innymi systemami i wspierać nowoczesne rozwiązania zarządzania produkcją. Z tego względu szybko okazuje się, że modernizacja maszyn produkcyjnych to jednocześnie decyzja techniczna, organizacyjna i biznesowa. -
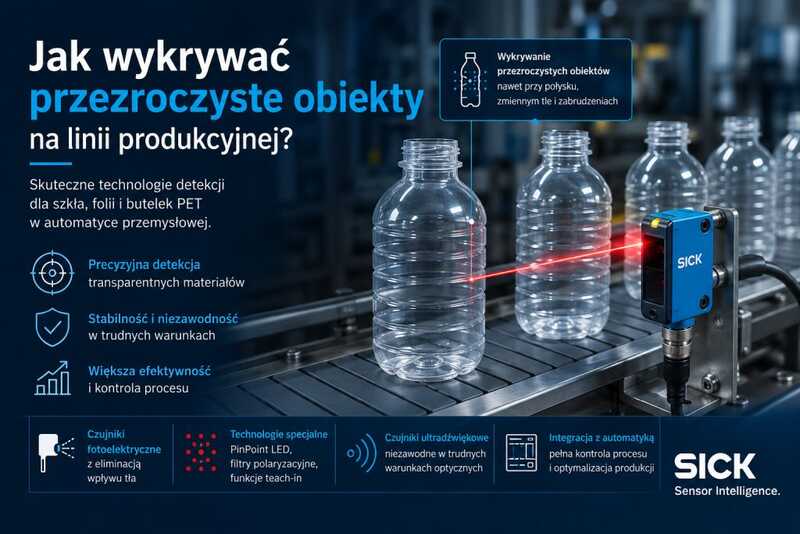
Jak wykrywać przezroczyste obiekty na linii produkcyjnej?
Przezroczyste opakowania potrafią sprawiać sporo problemów na liniach produkcyjnych, ponieważ szkło, folia i butelki PET nie dają tak wyraźnych sygnałów jak karton, metal i ciemne detale. Dlatego ich wykrywanie wymaga odpowiednio dobranej technologii detekcji. -
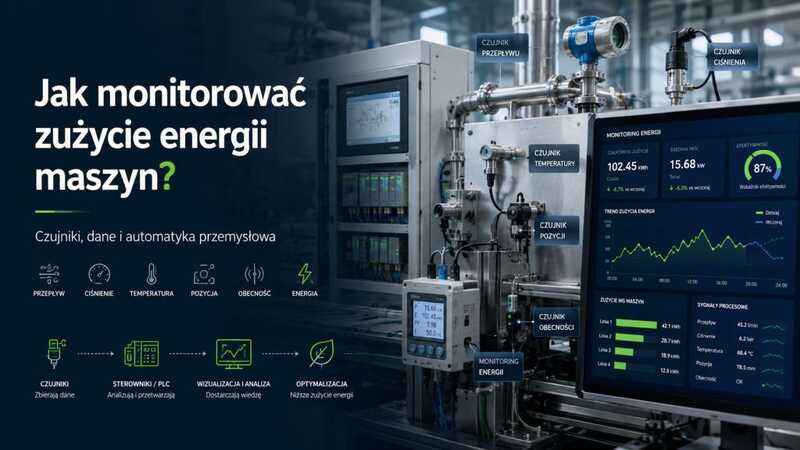
Jak monitorować zużycie energii maszyn przy pomocy czujników przemysłowych?
Rachunek pokazuje ogólne zużycie energii elektrycznej w zakładzie, nie mówi jednak nic o tym, która maszyna pracuje za długo na biegu jałowym, gdzie układ niepotrzebnie pobiera moc bierną, i w którym miejscu procesu zaczynają pojawiać się straty. Właśnie dlatego monitorowanie zużycia energii coraz częściej staje się złożonym systemem opartym na zbieraniu, gromadzeniu i interpretacji danych. -
Jak ograniczyć zakłócenia elektromagnetyczne wpływające na pracę czujników przemysłowych
Niestabilna praca czujników często nie jest winą samego urządzenia, ale zewnętrznych zakłóceń elektromagnetycznych, sposobu w jaki poprowadzono przewody oraz zbudowano tor detekcji. Dobra wiadomość jest taka, że większość problemów w EMC w automatyce przemysłowej da się opanować kilkoma konsekwentnie stosowanymi zasadami dotyczącymi doboru czujnika, ekranowania przewodów oraz konfiguracji wejść w sterowniku. -
Jak działa IO-Link i dlaczego coraz częściej stosuje się go w nowoczesnej automatyce przemysłowej?
Przez lata czujniki komunikowały się ze sterownikami przekazując proste informacje o stanie „jest” / „nie ma”. IO-Link sprawia, że ten sam czujnik zaczyna przekazywać pełne dane pomiarowe, informacje o własnym stanie i parametrach pracy, a sterownik może go zdalnie konfigurować. I to przez zwykły, trójprzewodowy kabel. -
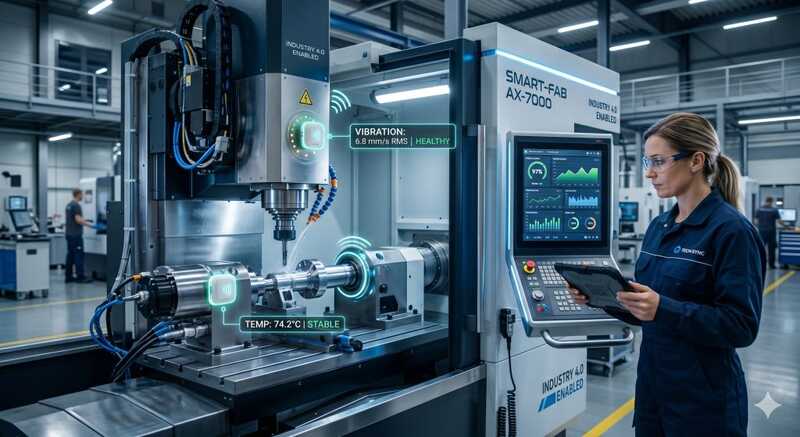
Predykcyjne utrzymanie ruchu: jak czujniki pomagają przewidywać awarie maszyn?
Kiedy maszyna staje w środku zmiany, zazwyczaj nie jest to efekt jednego, nagłego zdarzenia, ale dłuższego procesu, który umknął uwadze inżynierom utrzymania ruchu. Predykcyjne utrzymanie ruchu polega na tym, żeby ten proces zidentyfikować z wyprzedzeniem, a podstawowymi narzędziami, które mogą pomóc go zrealizować są czujniki, które na bieżąco rejestrują stan maszyn i procesów. -
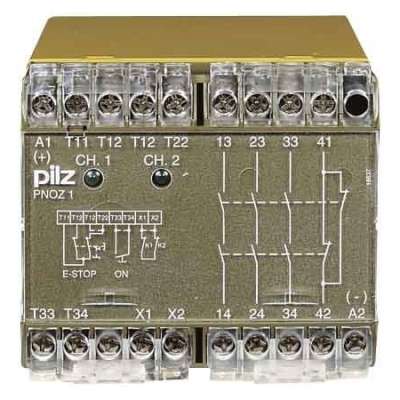
Wycofane przekaźniki Pilz PNOZclassic – jak dobrać odpowiedni zamiennik? [Tabela]
Jak bezpiecznie i niskim kosztem przejść na nowe modele? W tym artykule znajdziesz gotową ściągawkę – tabelę zamienników, która pozwoli Ci błyskawicznie dobrać nowoczesny odpowiednik z serii Pilz PNOZsigma lub PNOZ X. -
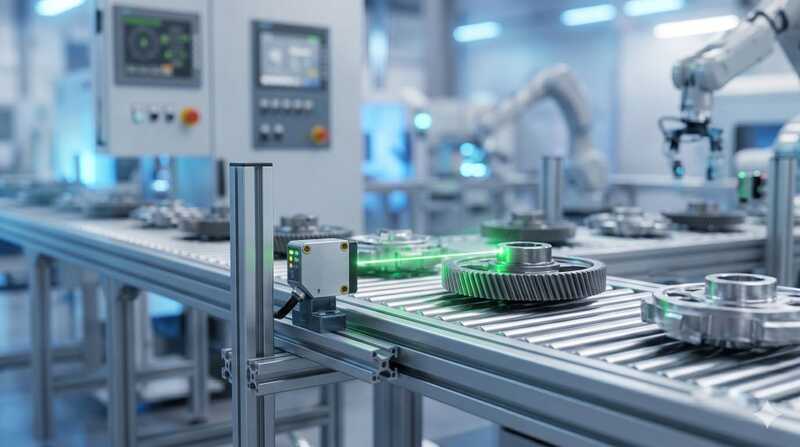
Jak zaprojektować system detekcji na linii produkcyjnej krok po kroku
Projektowanie systemu detekcji to proces, który powinien zaczynać się od zrozumienia, jakie funkcje ma spełniać system i ile można na to przeznaczyć, żeby dopiero potem dobrać konkretne rozwiązania techniczne. Odwrócenie kolejności tych działań może oznaczać, z dużym prawdopodobieństwem, przepalony budżet, niezadowolenie i system, który teoretycznie powinien działać, ale w praktyce sprawia problemy. -
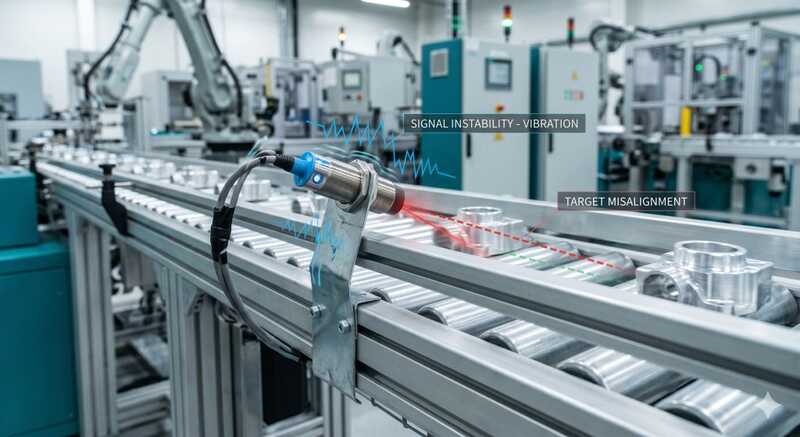
Najczęstsze błędy przy projektowaniu systemów detekcji i jak ich uniknąć
Większość problemów z systemami detekcji nie wynika ze złego sprzętu, tylko z błędów popełnionych na etapie projektowania i wdrożenia. Tym bardziej, że nawet najlepsze czujniki będą działać źle, jeśli zostaną źle dobrane, źle zamontowane lub skonfigurowane. -
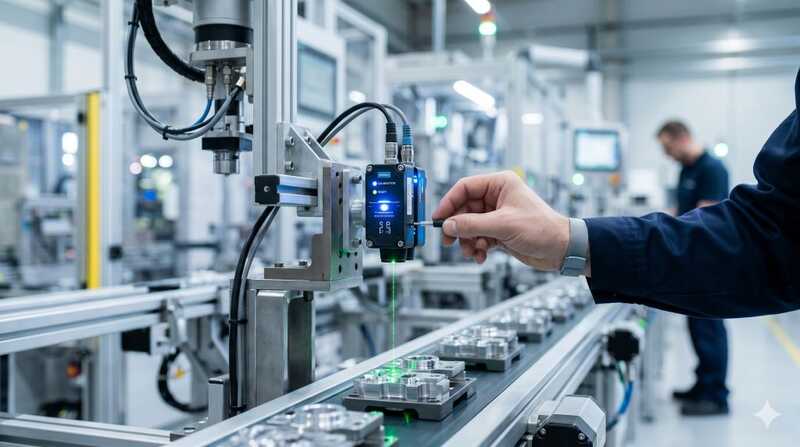
Jak zwiększyć skuteczność detekcji na linii produkcyjnej bez wymiany całego systemu
Zwiększenie skuteczności detekcji na linii produkcyjnej nie zawsze wymaga wymiany całego systemu za dziesiątki tysięcy złotych. Często wystarczy systematyczne podejście do optymalizacji tego, co już jest. Problemy takie, jak fałszywe alarmy, przepuszczone wadliwe produkty lub niestabilna praca mają swoje przyczyny, które w większości przypadków da się rozwiązać stopniowo, bez zatrzymywania produkcji na tygodnie i rujnowania budżetu. -
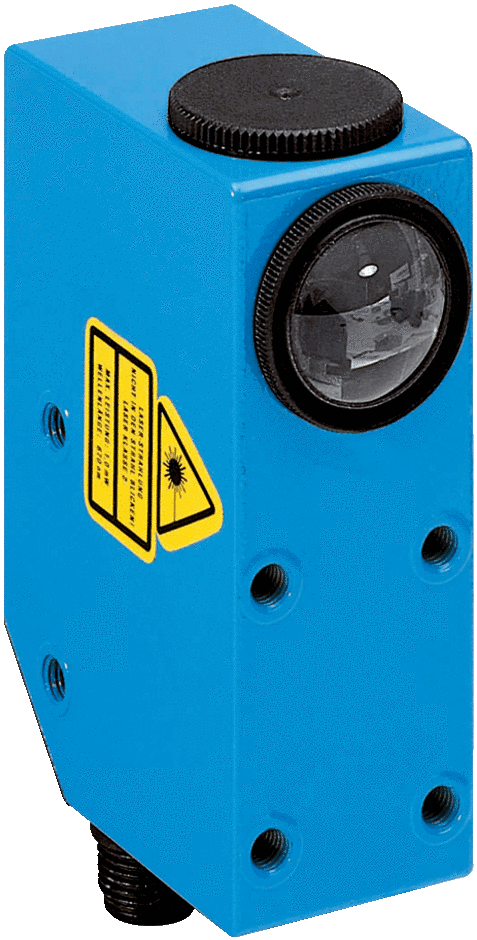
Detekcja kolorów i znaczników w produkcji: gdzie wykorzystuje się czujniki kontrastu
W nowoczesnych liniach produkcyjnych pozycjonowanie folii, etykiet i nadruków coraz rzadziej opiera się na rozwiązaniach mechanicznych, a coraz częściej na precyzyjnej detekcji optycznej. Standardowym narzędziem stały się tu czujniki kontrastu, które potrafią wychwycić niewielkie różnice w jasności lub kolorze na szybko poruszającym się materiale i zamienić je na powtarzalne impulsy synchronizujące cięcie, zgrzewanie lub nadruk. Dzięki nim wykrywanie znaczników na foliach, kartonach i etykietach nie zależy już od sprawności ludzkiego oka, ale jest stabilnym, parametryzowalnym elementem układu automatyki przemysłowej, co jest niezwykle istotne na szybkich liniach pakujących, gdzie wszystko dzieje się w ułamku sekund.
Darmowa dostawa
od 1000 zł
Szybka
realizacja zamówień