Projektowanie systemu detekcji to proces, który powinien zaczynać się od zrozumienia, jakie funkcje ma spełniać system i ile można na to przeznaczyć, żeby dopiero potem dobrać konkretne rozwiązania techniczne. Odwrócenie kolejności tych działań może oznaczać, z dużym prawdopodobieństwem, przepalony budżet, niezadowolenie i system, który teoretycznie powinien działać, ale w praktyce sprawia problemy.
CO: określenie wymagań i celów systemu automatyki przemysłowej
Podstawą jest pytanie: co konkretnie ma robić system detekcji pracujący na linii produkcyjnej?
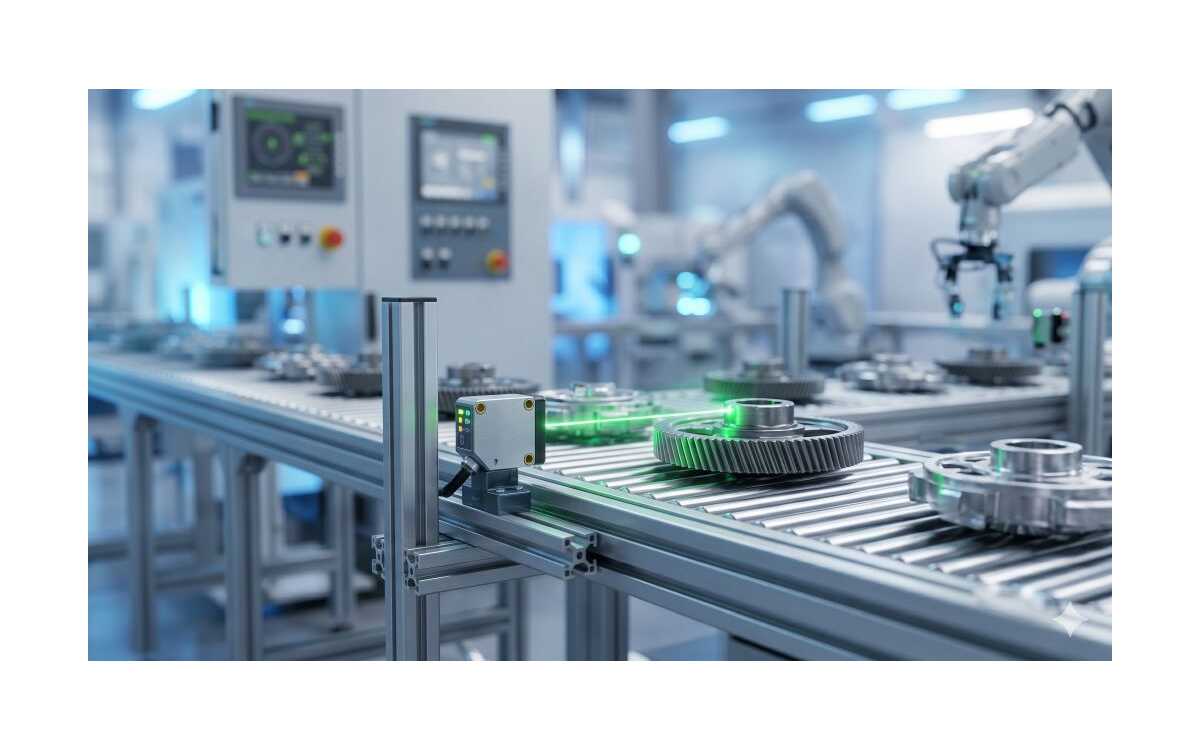
Detekcja może oznaczać wiele różnych rzeczy. Czasem chodzi o detekcję fizycznej obecności obiektów na linii produkcyjnej i wtedy wystarczy prosty czujnik barierowy. Ale czasem niezbędna jest np. kontrola wymiarów, weryfikacja koloru, odczyt kodów lub sprawdzenie kompletności montażu. A to oznacza inne podejście, inną technologię i w końcu inny budżet.
Kolejnym istotnym elementem są warunki środowiskowe, ponieważ czujniki dobiera się pod konkretne środowisko pracy. Czysta hala montażu elektroniki stawia zupełnie inne wymagania niż np. linia pakująca w przemyśle spożywczym, na której elementy automatyki muszą być odporne na wilgoć, parę wodną, pył, codzienne mycie ciśnieniowe i kontakt z produktem.
I w końcu trzeci aspekt: integracja z istniejącymi systemami. Jeśli w zakładzie pracują np. sterowniki Siemens z siecią PROFINET, to integracja czujników z PLC musi uwzględniać kompatybilność protokołów i możliwość prostego ich połączenia. Przecież nikt nie będzie przebudowywał całej infrastruktury tylko po to, żeby dodać jeden lub kilka punktów detekcji.
O tym jak dobrać dobrać czujnik przemysłowy piszemy na blogu, np. w tekście: Przegląd czujników przemysłowych. Najważniejsze informacje i zastosowania.
ZA ILE: budżet i analiza kosztów
Kiedy wiadomo jak ma wyglądać detekcja obiektów na linii produkcyjnej przychodzi czas na zderzenie marzeń z rzeczywistością, czyli rozmowę o pieniądzach.
Różnice cenowe między technologiami potrafią być naprawdę duże. Prosty, niezawodny i sprawdzony indukcyjny czujnik zbliżeniowy lub czujnik temperatury to koszt kilkudziesięciu złotych. Ale już czujniki optyczne to cena od kilkuset do nawet kilku tysięcy złotych, zależnie od zasięgu, częstotliwości przełączania i dodatkowych, zaawansowanych funkcji. A kiedy mowa o systemach wizyjnych, poruszamy się w zupełnie innej skali. Podstawowy czujnik wizyjny z wbudowaną analizą obrazu to wydatek rzędu 1,5-3 tys. EUR, a zaawansowany system wizyjny z kamerą, komputerem przemysłowym i oprogramowaniem do analizy obrazu może kosztować od kilkunastu do dziesiątek tysięcy EUR.
Dlatego tak ważna jest analiza ROI (zwrotu z inwestycji). Jeśli system wizyjny za 20 tys. EUR pozwoli zmniejszyć ilość odrzutów o 2% na linii produkcyjnej wytwarzającej milion sztuk rocznie, to taka inwestycja zwróci się bardzo szybko.
Przy szacowaniu budżetu trzeba też uwzględnić nie tylko cenę zakupu, ale całkowity koszt posiadania (TCO), czyli koszt instalacji, programowania, szkolenia, utrzymania i wymiany części. Tańszy czujnik, który wymaga częstszej konserwacji i generuje więcej fałszywych alarmów, potrafi w dłuższej perspektywie kosztować więcej niż droższe, ale bardziej stabilne rozwiązanie.
JAK: wybór technologii i realizacja
Kiedy już wiadomo CO i ZA ILE, można przejść do wyboru konkretnych rozwiązań technicznych.
Wybór technologii czujnika zależy od kilku parametrów:
- Materiał wykrywanego obiektu: czujniki pojemnościowe do wykrywania obecności tworzyw sztucznych i płynów, indukcyjne do metalu, optyczne do zastosowań uniwersalnych, czy czujniki ultradźwiękowe do obiektów o zmiennych właściwościach powierzchni?
- Prędkość linii technologicznych określa wymagania dotyczące częstotliwości przełączania czujników.
- Integracja czujników z PLC wymaga zgodności typu wyjścia z wejściem modułu sterownika. PNP czy NPN? Normalnie otwarte czy normalnie zamknięte? Brak zgodności oznacza konieczność stosowania dodatkowych przekaźników, odwracanie logiki i niepotrzebne komplikacje.
- Diagnostyka i redundancja. System powinien monitorować sprawność czujników kontrolując zabrudzenie soczewki, spadek mocy sygnału i uszkodzenie przewodów. Brak diagnostyki oznacza, że awaria czujnika zostanie wykryta dopiero przez wadliwy produkt i dlatego, w krytycznych punktach warto zastosować podwójne czujniki umożliwiające ciągłe monitorowanie i szybką weryfikację wskazań.
- Okablowanie. Np. w środowiskach z falownikami i dużymi prądami rozruchowymi niezbędne są przewody ekranowane, ponieważ zakłócenia elektromagnetyczne generują fałszywe wyzwolenia i powodują niestabilną pracę systemu automatyki.
Testowanie i optymalizacja w realnych warunkach
Projekt na papierze to jedno, a rzeczywistość na hali produkcyjnej to drugie. Dlatego niezbędne są także testy obejmujące pełny zakres pracy linii: prędkości od minimalnej do maksymalnej przy różnych wariantach produktu, w różnych, także trudnych warunkach środowiskowych. Warto też uwzględnić sytuacje awaryjne, takie jak brak produktu, podwójny produkt, produkt przechylony lub częściowo zasłonięty.
Optymalizacja parametrów to proces iteracyjny. Czułość czujnika, histereza przełączania, filtracja programowa w PLC, opóźnienia czasowe wymagają dostrojenia w warunkach rzeczywistych. Zbyt wysoka czułość oznacza fałszywe alarmy i przestoje, a zbyt niska – gubienie sygnałów i przepuszczanie wadliwych produktów. Równowagę osiąga się przeprowadzając testy w różnych warunkach i analizując rzeczywiste dane z produkcji.
Cały proces należy udokumentować, ponieważ dobra dokumentacja jest podstawą późniejszego sprawnego utrzymania ruchu. Serwis musi mieć dostęp do informacji, takich jak: schemat rozmieszczenia czujników, parametry ustawień, adresy w sterowniku i numery katalogowe. Przy wymianie uszkodzonego czujnika nikt nie będzie pamiętał danych sprzed roku.
Ważne jest także szkolenie operatorów obejmująca np. diagnostykę dostępną w HMI, instrukcje lokalizacji usterek i procedury wymiany czujników. To inwestycja, która zwraca się przy pierwszej awarii, ponieważ pozwala znacznie skrócić czas reakcji.
Najczęściej zadawane pytania
Jak dobrać odpowiedni czujnik do konkretnego procesu produkcyjnego?
Należy zacząć od określenia materiału wykrywanego obiektu (metal, tworzywo, szkło), zasięgu detekcji, prędkości procesu i warunków środowiskowych (temperatura, wilgotność, stopień ochrony IP) i wybrać:
- Odpowiednią technologię dobierając czujniki indukcyjne do detekcji metalu, optyczne do zastosowań uniwersalnych, pojemnościowe do wykrywania tworzyw i płynów lub czujniki ultradźwiękowe w przypadku detekcji trudnych powierzchni.
- Typ wyjścia (PNP/NPN, analogowe, IO-Link) pasujący do systemu sterowania.
Dobór czujników przemysłowych to także kwestia budżetu, który powinien obejmować całkowity koszt (cena zakupu, montażu, konserwacji), a nie tylko cenę zakupu.
Wybierając czujnik warto też pamiętać, że sposób ich montażu musi być dopasowany do geometrii procesu i uwzględniać odpowiednią strefę detekcji oraz kąt pomiaru.
Jakie czujniki najlepiej sprawdzają się na liniach produkcyjnych?
Najpopularniejsze są czujniki optyczne:
- Czujniki barierowe do większych odległości i zliczenia obiektów,
- Czujniki refleksyjne do detekcji opakowań i kartonów,
- Czujniki dyfuzyjne i czujniki zbieżne do wykrywania małych elementów.
Uzupełniają je czujniki indukcyjne (wykrywanie metalu), czujniki pojemnościowe (tworzywa, płyny, proszki) i czujniki ultradźwiękowe (obiekty o zmiennych kształtach i kolorach).
Przemysłowe czujniki optyczne mogą być stosowane w większości systemów detekcji dzięki ich uniwersalności i niezawodności. W bardziej wymagających przypadkach stosuje się czujniki laserowe, czujniki światłowodowe lub systemy wizyjne. Wybór zależy od specyfiki procesu, materiału produktu oraz wymagań dotyczących szybkości i dokładności oraz, oczywiście, budżetu.
Na co zwrócić uwagę przy projektowaniu systemu detekcji?
Przede wszystkim na metodykę: najpierw CO (cele i wymagania), potem ZA ILE (budżet i ROI), na końcu JAK (technologia i realizacja).
W automatyzacji procesów czujniki dobiera się pod konkretne warunki, takie jak:
- zgodność technologii z materiałem i geometrią obiektu,
- warunki środowiskowe (IP, temperatura, wibracje, chemikalia),
- kompatybilność z systemem sterowania (typ wyjść, protokoły komunikacyjne).
Warto też pamiętać o detekcji i redundancji czujników w punktach krytycznych, a także poprawnym okablowaniu, które pozwala chronić system przed zakłóceniami.
I w końcu nie wolno zapominać o dokumentacji i szkoleniu zespołu, ponieważ odpowiadają za szybką reakcję na usterki i sprawne utrzymania ruchu.