Większość problemów z systemami detekcji nie wynika ze złego sprzętu, tylko z błędów popełnionych na etapie projektowania i wdrożenia. Tym bardziej, że nawet najlepsze czujniki będą działać źle, jeśli zostaną źle dobrane, źle zamontowane lub skonfigurowane.
Błędy w automatyce przemysłowej przy doborze czujników: zła technologia i parametry
Najczęstsze błędy przy doborze czujników przemysłowych pojawiają się już na samym początku, kiedy wybierana jest technologia i określane parametry komponentów.
Pierwszy błąd to dobór czujnika pod dostępność, nie pod zadanie. Skutek? Np. czujnik indukcyjny mający wykrywać obecność detali z tworzywa sztucznego (w ogóle nie zadziała), czujnik optyczny bez funkcji BGS montowany przy zmiennym tle (wykryje tło zamiast produktu), czujnik pojemnościowy na szybkiej linii wymagającej szybkich przełączeń (za wolny).
Rozwiązanie: trzeba zawsze zacząć od wymagań (CO ma robić system), a dopiero potem dobrać technologię (JAK to zrealizować) (O czym piszemy w tekście: Jak zaprojektować system detekcji na linii produkcyjnej krok po kroku)
Błąd drugi to praca czujnika na granicy parametrów, np. czujnik o zasięgu 0-100 mm, montowany na 95 mm. Czujnik o częstotliwości przełączania 500 Hz pracujący na linii przy 480 Hz. Lub czujnik z zakresem temperatur -10 do +60°C, gdy w hali bywa +55°C.
Rozwiązanie: po prostu dobrać czujnik z uwzględnieniem dodatkowych 30-50% jako margines parametrów.
Trzeci typowy błąd to ignorowanie warunków środowiskowych. Czujnik IP65 stosowany na linii w przemyśle spożywczym z codziennym myciem ciśnieniowym (potrzebne IP69K) lub czujnik optyczny pracujący w mocno zapylonym środowisku bez odpowiedniej osłony.
Rozwiązanie: należy przeanalizować warunki pracy PRZED doborem sprzętu, a nie po pierwszej awarii.
Niestabilna praca: montaż i instalacja na linii produkcyjnej
Błędy montażu czujników to główna przyczyna niestabilnej pracy systemu detekcji, ponieważ nawet idealnie dobrany czujnik nie będzie pracował poprawnie, jeśli zostanie źle zamontowany.
Klasycznym problemem jest złe umiejscowienie czujnika. Np. czujnik zamontowany poza strefą pomiaru (np. czujnik temperatury przy ściance zamiast w głównym strumieniu), niewłaściwy kąt ustawienia, zła odległość od obiektu.
Rozwiązanie: należy przeprowadzić testy w rzeczywistych warunkach, nie tylko na pustej linii, przy pełnej prędkości produkcji, ze wszystkimi wariantami produktu, w różnych warunkach oświetlenia, temperatury.
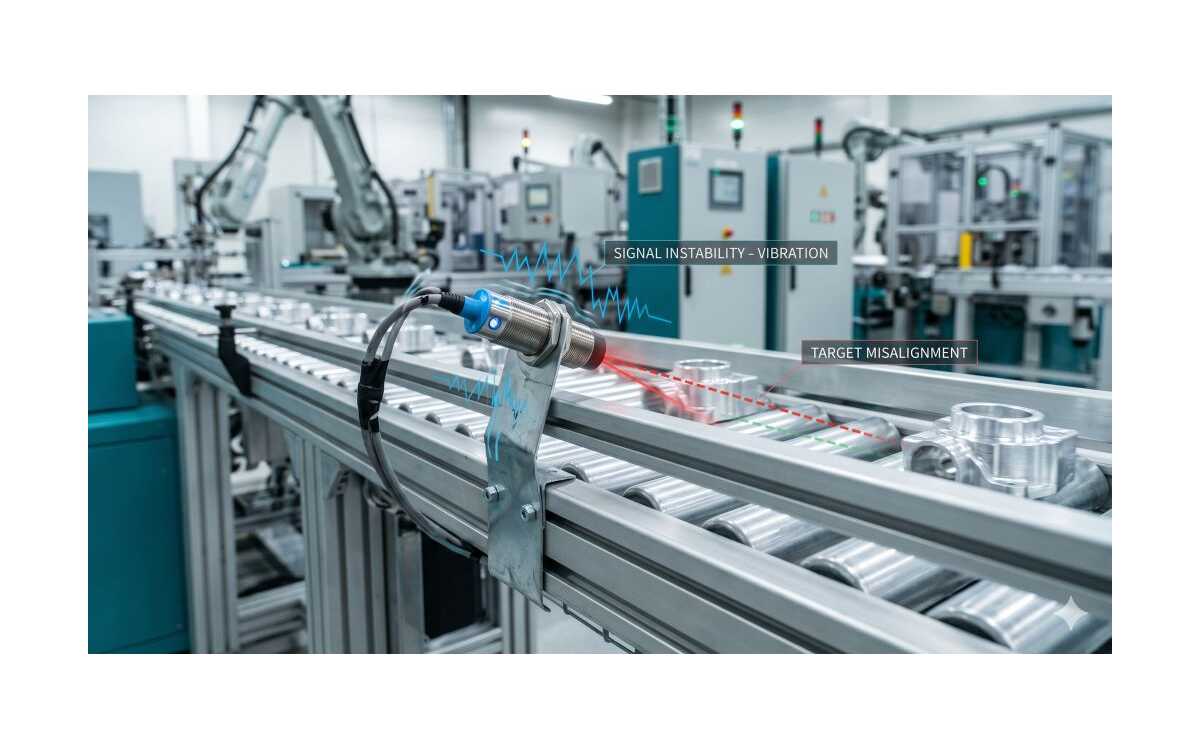
Kolejnym źródłem problemów jest często słabe mocowania i brak amortyzacji. Luźne, podatne na drgania mocowanie powoduje, że czujnik "żyje swoim życiem", punkt detekcji pływa, a cała konstrukcja z czasem po prostu pęka.
Rozwiązanie: należy stosować stabilne konstrukcje montażowe, a tam, gdzie to konieczne użyć amortyzatorów wibracji, a także regularnie sprawdzać i dokręcać połączenia.
Trzeci krytyczny błąd to zakłócenia pracy czujników przemysłowych spowodowane złym okablowaniem. Nieekranowane przewody przy falownikach, softstartach, dużych silnikach generują silne pola magnetyczne i zakłócenia elektromagnetyczne, które mogą odpowiadać za losowe wyzwolenia czujników.
Rozwiązanie: należy zawsze stosować ekranowane przewody przy źródłach zakłóceń (falowniki, silniki, spawarki), rozdzielić tory mocy i sterowania, a także zadbać o poprawne uziemienie.
Błędy elektryczne i komunikacyjne
Klasycznym błędem jest niezgodność typów wyjść. Czujnik NPN zamówiony do systemu PNP (albo odwrotnie), NO zamiast NC. Skutek: dodatkowe przekaźniki, odwracanie logiki w programie PLC, komplikacje przy diagnostyce, opóźnienia czasowe w sygnale.
Rozwiązanie: należy ustalić standard elektryczny w firmie (np. tylko PNP, tylko 24VDC, tylko NO) i konsekwentnie go przestrzegać.
Drugi problem to brak standardów, np. różne marki czujników na różnych liniach, pięć różnych protokołów komunikacyjnych, trzy filozofie okablowania. Skutek? Drogie magazynowanie części zamiennych (zamiast trzech typów czujników – dwadzieścia), trudna diagnostyka (każdy system działa inaczej)
Rozwiązanie: należy ustalić firmowy standard: wybrać dwóch-trzech producentów i korzystać wyłącznie z ich rozwiązań.
Niedokończona parametryzacja i ustawienia rozruchowe
System detekcji problemy często wynikają nie z hardwaru, tylko z niedbałego uruchomienia i braku optymalizacji.
Rozwiązanie: należy poświęcić czas na dobre ustawienie i przetestowanie parametrów dla wszystkich przypadków i w pełnym zakresie warunków pracy.
Długoterminowe konsekwencje prostych błędów organizacyjnych w zakładach przemysłowych
Plagą, i to wszędzie, jest brak dokumentacji. Za rok od uruchomienia nikt nie wie, jak system działa, jakie są parametry ustawień i jakie adresy użyto w sterownikach PLC.
Rozwiązanie: należy zapisać w dokumentacji zespołu utrzymania ruchu schemat rozmieszczenia czujników, tabele parametrów, adresy w sterowniku PLC i numery katalogowe.
Drugi błąd to brak procedur konserwacji krótko- i długookresowej. Sprawność czujników maleje z czasem, np. ze względu na zabrudzenie optyki lub zużycie mechaniczne.
Rozwiązanie: można monitorować parametry sygnału i poprawne działanie czujników w czasie rzeczywistym. A najprostszym rozwiązaniem jest wprowadzenie regularnych przeglądów zapobiegawczych obejmujących czyszczenie, sprawdzenie mocowań i weryfikację parametrów.
Najczęściej zadawane pytania
Jakie są najczęstsze błędy przy doborze czujników przemysłowych?
Najczęstsze błędy przy wyborze czujników to:
- Ich dobór pod kątem dostępności zamiast z myślą o rzeczywistych wymaganiach procesu,
- Praca czujnika na granicy parametrów, bez marginesu bezpieczeństwa (zasięg, temperatura, częstotliwość, czułość czujnika)
- Ignorowanie warunków środowiskowych (stopień ochrony IP, odporność na działanie substancji chemicznych, wibracje).
- Niezgodność typu wyjścia z wejściami systemem sterowania (PNP/NPN, NO/NC)
- Brak analizy dynamiki procesu.
Błędy w automatyce przemysłowej na etapie doboru mają poważne konsekwencje w późniejszym czasie: fałszywe alarmy, niestabilna praca, przepuszczanie wadliwych produktów.
Rozwiązanie: zawsze należy zaczynać od analizy wymagań (CO), potem określenia budżetu (ZA ILE) i dopiero potem wybrać technologię (JAK).
Dlaczego system detekcji może działać niestabilnie?
Problemy z niestabilnością systemu detekcji mają kilka typowych przyczyn:
- Zakłócenia elektromagnetyczne pochodzące z nieekranowanych przewodów przy falownikach i silnikach,
- Wibracje przesuwające czujnik z prawidłowego położenia
- Brak optymalizacji parametrów takich jak czułość, histereza, filtracja w PLC.
Nieprawidłowa detekcja obiektów może też wynikać ze:
- Złego umiejscowienia czujnika (poza strefą pomiaru, pod niewłaściwym kątem).
- Pogorszenia sprawności czujnika w czasie (zabrudzenie optyki, zużycie mechaniczne).
Rozwiązanie: ekranowanie przewodów, stabilne mocowania z amortyzacją, optymalizacja parametrów w warunkach rzeczywistych, działania prewencyjne, takie jak monitoring i przeglądy okresowe.
Jak uniknąć błędów przy projektowaniu automatyki?
Podstawą jest metodyka: najpierw należy określić CO system ma robić (wymagania, warunki środowiskowe, integracja), potem ILE MOŻNA NA TO PRZEZNACZYĆ (budżet, TCO, ROI) i na końcu określić JAK (technologia, realizacja).
Warto też ustalić standardy sprzętowe i komunikacyjne w firmie i konsekwentnie ich przestrzegać, zadbać o monitorowanie i konserwację zachowawczą, a w punktach krytycznych postawić na rozwiązania redundantne.