

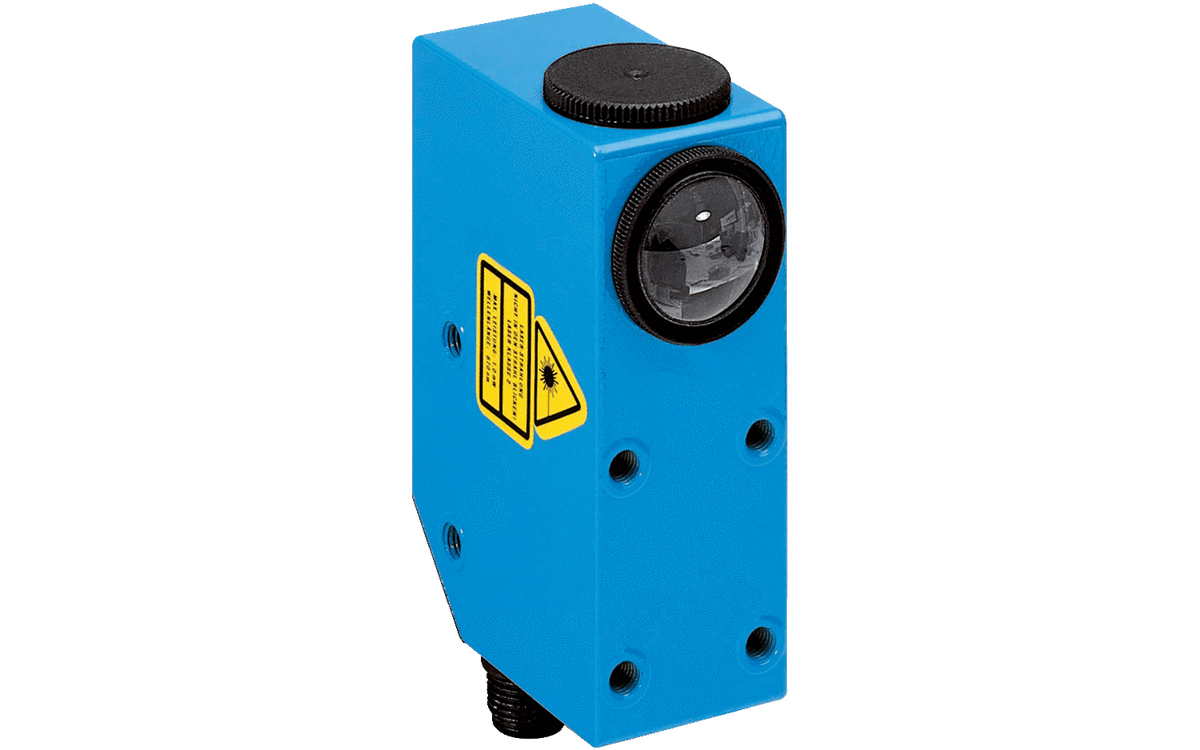
W nowoczesnych liniach produkcyjnych pozycjonowanie folii, etykiet i nadruków coraz rzadziej opiera się na rozwiązaniach mechanicznych, a coraz częściej na precyzyjnej detekcji optycznej. Standardowym narzędziem stały się tu czujniki kontrastu, które potrafią wychwycić niewielkie różnice w jasności lub kolorze na szybko poruszającym się materiale i zamienić je na powtarzalne impulsy synchronizujące cięcie, zgrzewanie lub nadruk.
Dzięki nim wykrywanie znaczników na foliach, kartonach i etykietach nie zależy już od sprawności ludzkiego oka, ale jest stabilnym, parametryzowalnym elementem układu automatyki przemysłowej, co jest niezwykle istotne na szybkich liniach pakujących, gdzie wszystko dzieje się w ułamku sekund.
Jak działają czujniki kontrastu i jak „widzą” znacznik
Czujnik kontrastu to wyspecjalizowany czujnik optyczny, który porównuje światło odbite od niewielkiego pola powierzchni z jego tłem i reaguje na różnicę jasności lub barwy. Dzięki bardzo małej plamce świetlnej oraz wysokiej częstotliwości przełączania jest w stanie wykrywać nawet niewielkie markery przy dużych prędkościach transportu materiału.
W praktyce urządzenie pracuje zwykle ze źródłem światła LED (światłem białym, światłem czerwonym, laserowym lub RGB) gdzie długość fali dobierana jest tak, aby różnica pomiędzy znacznikiem a tłem była jak najbardziej wyraźna. Odbita wiązka światła trafia na fotodetektor, a elektronika w czujniku ocenia poziom sygnału i porównuje go z ustawioną wartością progową.
Ważne jest to, że czujnik kontrastu reaguje na przejście pomiędzy dwoma obszarami o różnym kontraście, a nie obecność obiektu. Jego zadaniem jest zarejestrowanie momentu, w którym głowica „zobaczy” marker na folii, etykiecie czy kartonie.
Gdzie w produkcji wykorzystuje się czujniki kontrastu
Czujniki kontrastu stosowane są głównie w szybkich procesach, w których o jakości produktu końcowego decyduje precyzyjne pozycjonowanie nadruków, etykiet i zgrzewów:
Przemysł opakowaniowy
W maszynach pakujących czujniki kontrastu wykrywają znaczniki nadrukowane na folii, sterując położeniem noża i zgrzewu. Znaczniki to zwykle czarne lub kolorowe prostokąty, które dla czujnika są wyraźnym punktem odniesienia pozwalającym perfekcyjnie zgrzać i przyciąć, np. opakowania chipsów w cebulką, a maszynie pakującej pracować z bardzo wysoką wydajnością.
Systemy aplikowania etykiet
Na taśmach z etykietami czujnik wykrywa kontrast pomiędzy miejscem na etykietę a tłem lub znacznikiem wydrukowanym na marginesie opakowania, co pozwala dokładnie wyzwolić moment nałożenia etykiety. W przypadku przezroczystych, błyszczących lub bardzo jasnych materiałów wykorzystywane jest odpowiednio dobrany kolor światła, dzięki czemu kontrast staje się wystarczająco wyraźny.
Przemysł spożywczy i farmaceutyczny
W systemach wyrównywania tubek barwne znaczniki nadrukowane na kołnierzu tuby służą do ustawiania jej w odpowiednim położeniu przed zgrzaniem. Czujnik kontrastu kontroluje obwód tuby i generuje sygnał w momencie pojawienia się kolorowego markera, co umożliwia synchronizację ruchu mechanizmów.
Drukarnie i poligrafia
W przemyśle poligraficznym czujniki kontrastu wykorzystuje się do precyzyjnego wykrywania znaczników pasowania kolorów na krawędziach arkuszy. Pozwala to kontrolować położenie kolejnych warstw nadruku oraz wykonywać dalsze operacje, np. perforację lub cięcie.
Kontrola jakości nadruków i oznaczeń
Czujniki kontrastu mogą też pełnić prostą funkcję kontrolną, np. sprawdzając, czy na produkcie pojawił się kontrastowy pasek, kod lub barwne pole, które jest wymagane przez normę lub klienta.
Detekcja znaczników i wykrywanie kontrastu krok po kroku
Detekcję znaczników można rozłożyć na kilka prostych etapów, niezależnie od tego, czy mówimy o folii, papierze, czy kartonie.
Dobór czujnika i światła
W zależności od kombinacji koloru znacznika i tła dobiera się czujniki z różnymi źródłami światła (RGB, białego lub laserowego), tak aby współczynnik odbicia pomiędzy oboma polami był jak największy.
Ustawienie odległości i plamki
Czujnik montuje się w typowym zakresie kilku do kilkunastu milimetrów nad powierzchnią, tak aby plamka w całości zmieściła się na znaczniku. Zbyt duża plamka, obejmująca jednocześnie tło i marker, powoduje obniżenie użytecznego kontrastu sygnału.
Nauka tła i znacznika (teach‑in)
Procedura teach‑in polega na „pokazaniu” czujnikowi najpierw tła, a następnie znacznika (lub odwrotnie), dzięki czemu elektronika może automatycznie ustawić próg przełączania. W systemach, w których często zmieniają się opakowania przydaje się zdalna parametryzacja czujnika przez IO‑Link pozwalająca skrócić czas przestojów.
Generowanie sygnału wyjściowego
Gdy w polu widzenia czujnika pojawia się znacznik, sygnał analogowy z fotodetektora przekracza wartość progową i na wyjściu cyfrowym pojawia się impuls. Impuls jest wykorzystywany przez sterownik PLC do wyzwolenia precyzyjnego cięcia, nadruku, dozowania lub innej operacji technologicznej.
Warto pamiętać, że prawidłowe ustawienie czujnika, zarówno mechaniczne, jak i parametryczne, ma bezpośrednie znaczenie dla poprawności i stabilności całego procesu.
Czujnik kontrastu a inne czujniki optyczne, np. czujniki koloru
Choć czujniki kontrastu należą do rodziny czujników optycznych przemysłowych, ich rola i sposób pracy różnią się od standardowych czujników barierowych, refleksyjnych lub koloru.
| Rodzaj czujnika | Co wykrywa? | Typowe zastosowania |
| Czujnik kontrastu | Różnicę jasności/koloru pomiędzy znacznikiem a tłem | Markery cięcia, znaczniki etykiet, pola rejestracyjne |
| Czujnik koloru | Konkretną barwę lub kombinację barw | Sortowanie produktów po kolorze, kontrola barwy etykiet |
| Czujnik optyczny „obecności” | Wyłącznie obecność obiektu (zmiana ilości odbitego/ przepuszczanego światła) | Detekcja detali, zliczanie, kontrola zapełnienia gniazd |
Czujnik koloru rozpoznaje konkretną barwę (lub kilka zapisanych kolorów) i porównuje ją z zapamiętanymi wzorcami, natomiast czujnik kontrastu skupia się na skoku sygnału pomiędzy dwoma sąsiadującymi polami.
Przeczytaj też: Co to jest czujnik optyczny i jak działa?
Z kolei klasyczne czujniki odbiciowe oraz bariery fotoelektryczne stosuje się głównie do wykrywania samej obecności obiektu, bez analizy nadruku czy znaczników.
Najczęściej zadawane pytania
Do czego służy czujnik kontrastu w automatyce przemysłowej?
Czujnik kontrastu służy do niezawodnego wykrywania niewielkich znaczników, nadruków i pól o innym kontraście niż tło, przy dużych prędkościach przemieszczania się materiału. W praktyce wykorzystuje się je do synchronizacji procesów cięcia, zgrzewania, drukowania, etykietowania i wyrównywania produktów na liniach produkcyjnych.
Gdzie stosuje się czujniki kontrastu w produkcji?
Najczęściej znajdują zastosowanie w przemyśle opakowaniowym, spożywczym, farmaceutycznym i w drukarniach, wszędzie tam, gdzie stosuje się markery na foliach, etykietach czy kartonach.
Typowe zastosowania to detekcja miejsca cięcia/zgrzewania na folii, pozycjonowanie etykiet, wyrównywanie tubek oraz kontrola nadruków i oznaczeń jakości.
Jak działa detekcja znaczników na materiałach?
Czujnik oświetla powierzchnię materiału i mierzy ilość odbitego światła, a następnie porównuje sygnał z ustawioną wcześniej wartością progową lub zapamiętanym wzorcem. Gdy w polu widzenia pojawia się znacznik o odpowiednim kontraście, czujnik generuje impuls, który sterownik PLC wykorzystuje do wyzwolenia zaplanowanej operacji.
Czym różni się czujnik kontrastu od innych czujników optycznych?
W odróżnieniu od typowych czujników fotoelektrycznych, które wykrywają wyłącznie obecność obiektu, czujnik kontrastu analizuje różnicę jasności/koloru pomiędzy sąsiadującymi polami na materiale.
W porównaniu z czujnikiem koloru, skupia się bardziej na skoku sygnału niż na dokładnym rozpoznaniu konkretnej barwy, co czyni go idealnym narzędziem do detekcji znaczników i markerów np. na liniach pakujących.


