Na każdej, nawet bardzo dobrze zestrojonej linii pakującej produkt może zniknąć z gniazda w ułamku sekundy. To, czy system to wychwyci, zależy w dużej mierze od jednego, niepozornego elementu: czujnika. Jeśli zostanie źle dobrany, pojawią się fałszywe zliczenia i pomyłki z innymi elementami linii produkcyjnej, zakleszczone opakowania oraz przestoje. A jeśli dobrze, linia będzie śledzić produkt z taką samą pewnością, jak operator stojący przy taśmie.
Jakie zadania realizują czujniki w przemyśle opakowaniowym?
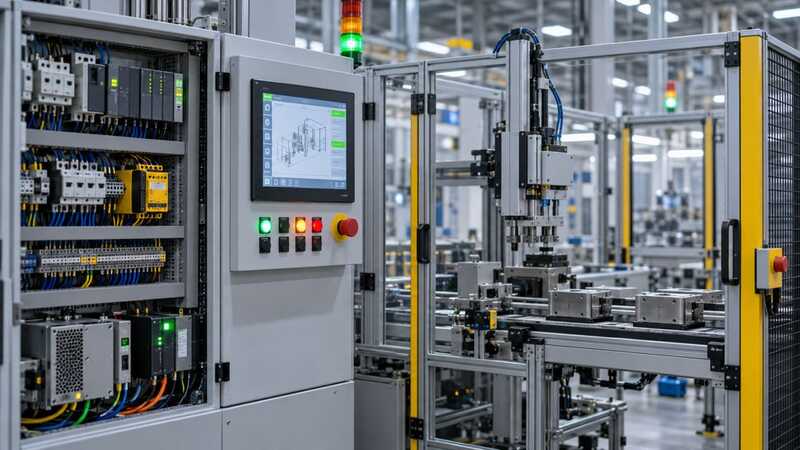
We współczesnych liniach pakujących czujniki nie tylko informują PLC, że produkt dojechał na miejsce, ale są odpowiedzialne także za zliczanie, kontrolę jakości i bezpieczeństwo procesu. W praktyce oznacza to m.in. automatyczne wykrywanie obecności opakowania, zliczanie sztuk, kontrolę poziomu napełnienia oraz weryfikację położenia i poprawności etykiet oraz nadruków.
Zadania najczęściej realizowane przez czujniki na liniach produkcyjnych to między innymi:
- detekcja obecności kartonów, tacek, butelek i saszetek na przenośniku,
- zliczanie elementów, np. na końcu przenośnika,
- kontrola położenia produktu przed zgrzewaniem, etykietowaniem lub zakręcaniem,
- weryfikacja precyzyjnego umiejscowienia i poprawności etykiety lub nadruku na folii,
- zabezpieczenie stref pracy w systemach produkcyjnych (bariery świetlne, kurtyny zliczające).
To właśnie różnorodność funkcji powoduje, że nie istnieje „jeden najlepszy czujnik do pakowania”. Są natomiast technologie, które są idealnym rozwiązaniem w określonych scenariuszach.
Czujniki optyczne: uniwersalny wybór w trudnych warunkach produkcyjnych
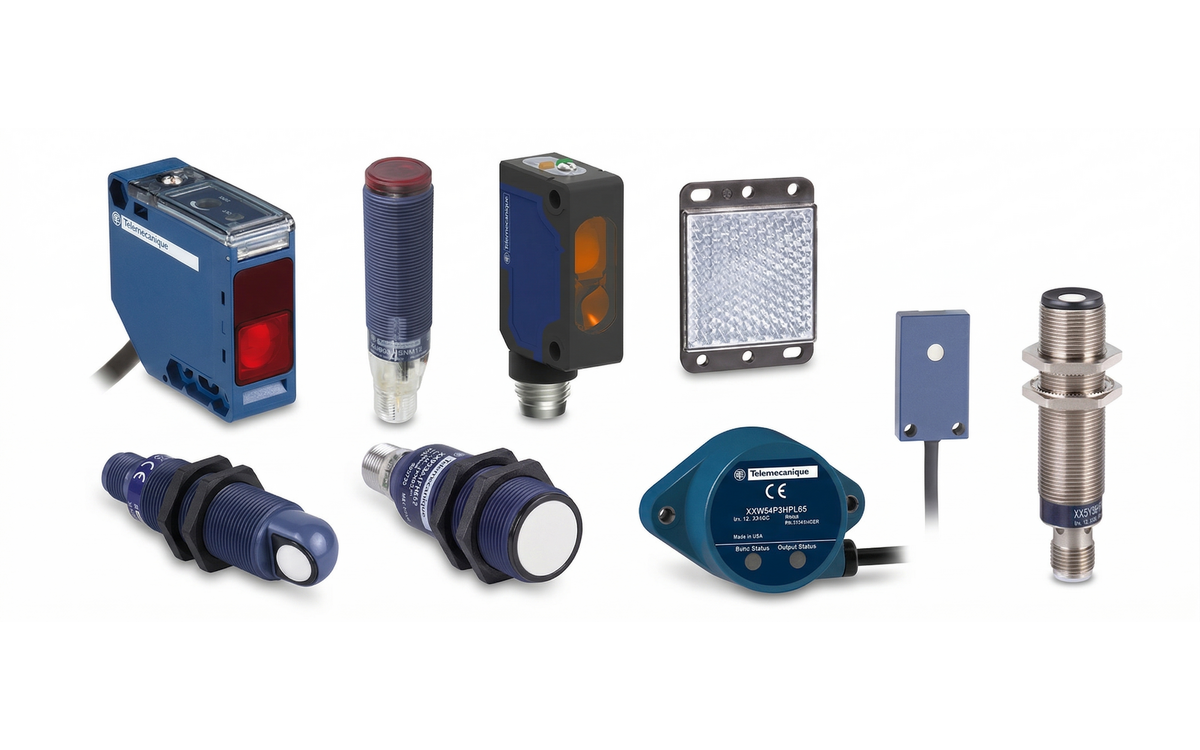
W większości zastosowań pakujących pierwszym, najbardziej naturalnym wyborem są czujniki optyczne, szczególnie w wykonaniu uniwersalnym. Pracują bezkontaktowo, są bardzo szybkie i w przeciwieństwie do czujników indukcyjnych nie ograniczają detekcji do metalu, ale umożliwiają efektywne wykrywanie kartonów, folii, tworzyw, szkła i produktów spożywczych.
Najważniejszą zaletą sensorów optycznych jest możliwość pracy w różnych trybach:
- barierowym, kiedy nadajnik i odbiornik znajdują się naprzeciw siebie. Rozwiązanie to jest idealne do zliczania i kontroli przejazdu opakowań na większych dystansach,
- refleksyjnym/odbiciowym, kiedy wiązka odbija się od reflektora lub od obiektu i wraca do czujnika. Świetne do detekcji kartonów, tacek i woreczków,
- dyfuzyjnym, z odcięciem tła lub zbieżnym, pozwalającym precyzyjnie wykrywać obiekty na niewielkich dystansach oraz małe elementy na taśmie.
Uniwersalne czujniki optyczne z wymiennymi blokami optycznymi pozwalają realizować w jednym urządzeniu różne scenariusze detekcji. To rozwiązanie szczególnie wygodne zakładach produkcyjnych, gdzie często zmienia się rodzaj opakowania lub typ produktu. Do bardziej wymagających zadań, takich jak wykrywanie małych elementów, szczelin lub detali w trudno dostępnych miejscach, stosuje się czujniki laserowe i światłowodowe.
W systemach związanych z etykietami, nadrukami i znacznikami na folii używane są czujniki kontrastowe, które potrafią rozróżnić niewielkie różnice barwy lub jasności. Dzięki nim linia pakująca jest w stanie skontrolować, czy etykieta w ogóle się pojawiła, i czy znajduje się we właściwym miejscu na opakowaniu.
Co poza optyką? Czujniki indukcyjne, pojemnościowe i laserowe
Są jednak strefy linii pakującej, w których czujniki optyczne nie są najlepszym pomysłem, na przykład przy detekcji metalowych elementów. Wtedy sprawdzają się czujniki indukcyjne używane do kontroli położenia metalowych ruchomych części, potwierdzaniu obecności np. puszek lub metalowych wkładek, a także wszędzie tam, gdzie występują małe odległości i trudne warunki (pył, mgła wodna, zanieczyszczenia).
Z kolei czujniki pojemnościowe dobrze wykrywają tworzywa, proszki, granulaty oraz płyny i dlatego stosuje się je np. do kontroli poziomu w pojemnikach, wykrywania produktu przez ściankę opakowania czy detekcji folii.
Tam, gdzie kształt i kolor przedmiotów są bardzo zmienne, a odległość większa, dobrą alternatywą są czujniki ultradźwiękowe, doskonale radzące sobie z wykrywaniem obiektów niezależnie od ich koloru, kontrastu i transparentności.
Do pracy na szybkich liniach pakujących, z drobnymi detalami i małymi tolerancjami położenia, doskonale nadają się czujniki laserowe. Wąska wiązka lasera, wysoka częstotliwość przełączania i dobra liniowość tych czujników umożliwia ciągłe monitorowanie nawet bardzo małe obiektów, także w trudno dostępnych miejscach, przy zachowaniu dużej prędkości procesu.
Zapraszamy do przeczytania artykułu: Czujnik ultradźwiękowy – skuteczne rozwiązanie w pomiarach odległości.
Praca z czasie rzeczywistym, detekcja kształtu i materiału: jak dobrać czujnik do konkretnego procesu produkcyjnego?
Dobór konkretnego czujnika zaczyna się od kilku prostych pytań: jaki jest materiał wykrywanego detalu, w jakiej znajduje się odległości, jak szybko porusza się produkt i w końcu co oznacza samo „wykrycie”. Inaczej dobiera się sensor do zliczania wolno jadących kartonów w branży spożywczej, a inaczej w systemach opartych na nadzorowaniu produkcji kilkuset małych detali na minutę.
W praktyce na linię pakującą warto patrzeć przez pryzmat trzech głównych kryteriów:
- materiał: metal – czujniki indukcyjne, tworzywo, szkło, karton – czujniki optyczne, pojemnościowe lub ultradźwiękowe,
- odległość i geometria: niewielkie odległości i małe elementy – czujniki zbieżne, laserowe, światłowodowe, większe odległości – czujniki barierowe lub refleksyjne,
- szybkość procesu: im większa prędkość taśmy i mniejsze odstępy pomiędzy produktami, tym szczególnie istotna staje się wysoka częstotliwość przełączania oraz stabilna histereza czujnika.
Sterownik PLC zbiera sygnały z czujników, filtruje je i podejmuje decyzje, np. o zatrzymaniu linii, odrzuceniu wadliwego produktu lub rozpoczęciu kolejnej operacji. Ostateczny efekt, czyli płynna, powtarzalna praca linii pakującej i wysoka jakość finalnych produktów, są zawsze sumą odpowiednio dobranych czujników, właściwego systemu automatyzacji produkcji i przemyślanego programu w sterowniku.
Najczęściej zadawane pytania
Jakie czujniki najlepiej sprawdzają się na liniach pakujących?
Najczęściej stosowanym rozwiązaniem są czujniki optyczne – uniwersalne, barierowe, refleksyjne, czujniki odbiciowe oraz zbieżne – ponieważ pozwalają z dużą dokładnością wykrywać różne typy opakowań i produktów przy wysokich prędkościach.
Uzupełniają je czujniki indukcyjne (do detekcji elementów metalowych), czujniki pojemnościowe i ultradźwiękowe (do wykrywania produktów sypkich, płynów i trudnych powierzchni), a w bardziej wymagających aplikacjach – detektory laserowe i światłowodowe.
Jak wykrywać obiekty o różnych kształtach i materiałach?
Przy dużej zmienności kształtów i materiałów najlepiej sprawdzają się czujniki optyczne w konfiguracji barierowej lub refleksyjnej, które reagują na przerwanie wiązki światła, niezależnie od kształtu produktu.
Gdy wykryte mają zostać opakowania foliowe, proszki lub płyny, niezbędne stają się czujniki pojemnościowe lub ultradźwiękowe, a w przypadku bardzo małych elementów – laserowe lub światłowodowe.
Czy czujniki optyczne są najlepszym rozwiązaniem w pakowaniu?
W wielu zastosowaniach – tak, ponieważ są najbardziej uniwersalne i oferują dobry kompromis pomiędzy zasięgiem, prędkością a elastycznością konfiguracji. Nie zastąpią jednak czujników indukcyjnych przy detekcji metalu, czujników pojemnościowych przy kontroli poziomu w zbiornikach, ani typowo pomiarowych rozwiązań laserowych i systemów wizyjnych tam, gdzie liczy się dokładny wymiar lub kształt produktu.
Jak dobrać czujnik do szybko pracującej linii produkcyjnej?
Przy szybkiej linii ważna jest wysoka częstotliwość przełączania czujnika, odpowiednia histereza oraz stabilne mocowanie i ekranowanie przed zakłóceniami. W praktyce oznacza to konieczność stosowania odpornych na trudne warunki otoczenia, szybkich czujników optycznych lub laserowych (często kilkaset Hz lub więcej), właściwe ustawienie zasięgu detekcji oraz przemyślane przetwarzanie sygnału w PLC, uwzględniające np. filtrację czasową, pomiar odstępów i zabezpieczenia przed przypadkowymi impulsami.